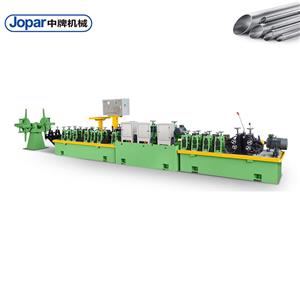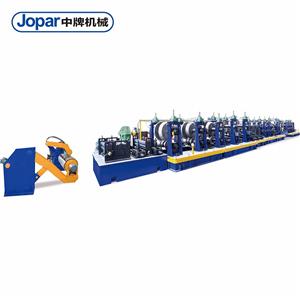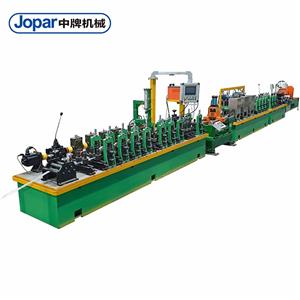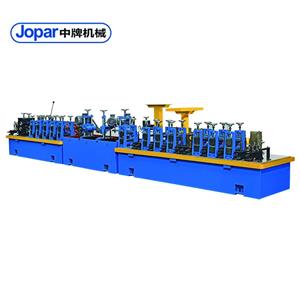
Co sprawia, że duża walcownia rur stalowych ma prawdziwie przemysłową klasę?
Stoisz na hali produkcyjnej o 2 w nocy i patrzysz, jak rura o średnicy 24 cali (61 cm) wychodzi z walcowni kalibrującej z połową prędkości. Zamówienie miało być gotowe w zeszłym tygodniu. Klient grozi karami. A Twój zespół konserwacyjny właśnie poinformował Cię, że łożysko głównego napędu wymaga kolejnych 8 godzin na wymianę. Masz „dużą” walcownię rur stalowych, ale nie jest to walcownia klasy przemysłowej. Co więc odróżnia prawdziwie przemysłową walcownię rur stalowych od pozoranta? Odpowiedzią nie jest tylko średnica czy tonaż. To przemyślana integracja czasu sprawności, precyzji i skalowalności. W tym dogłębnym omówieniu omówimy trzy bolączki, które nękają dużych producentów rur, rozwiązania techniczne, które je eliminują, oraz rzeczywiste dowody z zakładów, w których wszystko poszło dobrze. Pod koniec będziesz dokładnie wiedział, na co zwracać uwagę — i jak uniknąć niespodzianek o 2 w nocy.
Punkt zapalny 1: Nieplanowane przestoje spowodowane przestarzałymi elementami sterowania i napędami
Wyobraź sobie zakład produkcyjny z linią produkcyjną API 5L X70 o szerokości 16 cali. Sterownik PLC to model sprzed dekady, bez zdalnej diagnostyki. Gdy czujnik zbliżeniowy w systemie śledzenia spoin ulegnie awarii, cała linia produkcyjna zatrzyma się. Operator spędza 45 minut na rozwiązywaniu problemów za pomocą multimetru, ponieważ interfejs HMI nie wyświetla żadnego kodu błędu. W tym czasie piec dopalający nadal spala gaz, a akumulator się opróżnia. Rezultat: 90 minut straconej produkcji, 18 000 dolarów strat energii i pracy oraz opóźniona dostawa, która skutkuje karą w wysokości 50 000 dolarów. W ciągu roku zaledwie trzy takie zdarzenia mogą spowodować utratę 5% przychodów zakładu.

Co gorsza, przestarzałe napędy powodują wahania prędkości, które wpływają na cały proces. 2% odchylenie prędkości głównego napędu może prowadzić do zmian grubości ścianek o ±0,3 mm – wystarczających do przekroczenia tolerancji API i konieczności przeróbek lub złomowania. Dla walcowni produkującej 50 000 ton rocznie oznacza to 750 000 dolarów strat w wydajności.
Problem nr 2: Nierównomierna grubość ścianek i jakość spoin
Duże rury stalowe – szczególnie te przeznaczone do przemysłu naftowego i gazowego – wymagają tolerancji grubości ścianek w granicach ±5% oraz integralności spoin, która w 100% spełnia wymagania badań ultradźwiękowych. Jednak wiele hut opiera się na ręcznych kontrolach grubości co 30 minut. Pomiędzy kontrolami grubość taśmy może się zmieniać z powodu zużycia walców lub zmian temperatury. Zanim operator to zauważy, 200 metrów rury jest poza specyfikacją. Przeróbki oznaczają wycinanie odcinków, ponowne spawanie i ponowne testowanie – koszt 120 dolarów za metr. 500-metrowy odcinek z 10% przeróbkami generuje 6000 dolarów kosztów bezpośrednich, plus opóźnienia w harmonogramie.
Jakość spoiny jest jeszcze bardziej krytyczna. Brak śledzenia spoiny w czasie rzeczywistym i adaptacyjnych parametrów spawania prowadzi do braku wtopienia lub przepalenia. W jednym przypadku, europejska huta miała 3% wskaźnik braków spoin na linii produkcyjnej o średnicy 24 cali. Każdy brak wymagał cięcia i ponownego spawania, co wydłużało przestoje o 12 godzin tygodniowo i generowało 200 000 dolarów rocznie na złom i przeróbki.
Punkt bólu 3: Powolne zmiany i brak elastyczności
Współcześni nabywcy oczekują mniejszych partii i szybszej dostawy. Jednak konwencjonalna walcownia rur o dużej średnicy potrzebuje 8–12 godzin na zmianę średnicy. Oznacza to, że walcownia nie może ekonomicznie zrealizować zamówienia na 500 ton rury 20-calowej, a następnie 300 ton rury 24-calowej. Rezultat: ogromne zapasy standardowych rozmiarów lub utracone zamówienia na rzecz elastycznej konkurencji. Jedna walcownia w Ameryce Północnej zgłosiła utratę zleceń o wartości 2,5 miliona dolarów rocznie z powodu zbyt długiego procesu przezbrajania.
I nie chodzi tylko o zmiany średnicy – zmiany grubości ścianek i gatunku wymagają rekonfiguracji sekcji formowania i spawania. Bez narzędzi do szybkiej wymiany i sterowania opartego na recepturach operatorzy spędzają godziny na ręcznej regulacji rolek i parametrów spawania. Koszt: 15% dostępnego czasu produkcji tracone na przezbrojenia.
Rozwiązania: projektowanie młyna klasy przemysłowej
Jak więc rozwiązać te problemy? Zaczyna się od architektury sterowania stworzonej z myślą o diagnostyce i konserwacji predykcyjnej. W Foshan Jopar Machinery Co., Ltd. integrujemy sterowniki PLC Siemens S7-1500 ze zdalnymi wejściami/wyjściami i panelami sterowania w chmurze. Każdy czujnik i napęd ma wskaźnik stanu. Gdy charakterystyka drgań łożyska ulegnie zmianie, system powiadamia serwis na 72 godziny przed awarią. Samo to redukuje nieplanowane przestoje o 70%.
Do pomiaru grubości ścianek używamy laserowych czujników na wejściu i wyjściu z sekcji formującej, połączonych z zamkniętą pętlą sterowania szczeliną między walcami. System pobiera próbki 1000 razy na sekundę i dostosowuje ciśnienie hydrauliczne w czasie rzeczywistym. Rezultat: tolerancja grubości ścianek utrzymana na poziomie ±3%, co jest zgodne z normą API 5L. Aby zapewnić jakość spoin, stosujemy śledzenie spoin z kontrolą napięcia łuku i adaptacyjne parametry spawania, które dostosowują się do grubości i prędkości taśmy. Nasi klienci obserwują spadek wskaźnika braków spoin poniżej 0,5%.
Szybkość przezbrajania jest zapewniona dzięki kasetom z rolkami do szybkiej wymiany i interfejsowi HMI sterowanemu recepturami. Operator wybiera nową średnicę rury z menu, a walcownia automatycznie zmienia położenie rolek, dostosowuje parametry spawania i ustawia długość cięcia. Czas przezbrajania skraca się z 10 godzin do 90 minut. To różnica między odrzuceniem zlecenia a jego pozyskaniem.
| Funkcja | Młyn konwencjonalny | Młyn przemysłowy (Jopar) |
|---|---|---|
| Nieplanowany przestój (godz./rok) | 400 | 120 |
| Tolerancja grubości ścianki | ±5% | ±3% |
| Wskaźnik odrzutów spoin | 3% | <0,5% |
| Czas zmiany (średnica) | 10 godzin | 1,5 godziny |
| Wskaźnik złomu | 4% | 1,2% |
Przypadki klientów: Rzeczywiste rezultaty młynów przemysłowych
Przypadek 1: Gulf Coast Pipe & Tube, Teksas, USA
Ten średniej wielkości producent prowadził walcownię rur ERW o średnicy 20 cali (20 cali) dla przemysłu naftowego. Zmagali się z 5% odrzutami spawalniczymi i 12-godzinnymi przezbrojeniami. Po zainstalowaniu przemysłowej walcowni rur stalowych Jopar do dużych rur stalowych z adaptacyjnym spawaniem i kasetami szybkiej wymiany, odrzuty spawalnicze spadły do 0,4%, a czas przezbrojenia do 2 godzin. Kierownik zakładu, Mike Reynolds, powiedział: „Przeszliśmy od strat 1,2 mln dolarów rocznie na złomie i przestojach do oszczędności 1,8 mln dolarów – walcownia zwróciła się w ciągu 18 miesięcy”.
Przypadek 2: NordPipe AB, Szwecja
Ta europejska huta produkuje rury o dużej średnicy do systemów ciepłowniczych. Musiała spełniać normę EN 10217-2 z tolerancją grubości ścianek ±4%. Jej stara huta stale osiągała tolerancję ±6%, co wymagało przeróbek. Pomiar laserowy i sterowanie w pętli zamkniętej firmy Jopar pozwoliły na uzyskanie tolerancji na poziomie ±2,8%. Kierownik produkcji, Anna Lindqvist, zauważyła: „Nasz wskaźnik przeróbek spadł z 8% do 1,5% i teraz zdobywamy kontrakty, których wcześniej nie mogliśmy uzyskać”.
Przypadek 3: Rura stalowa Shanghai Hengda, Chiny
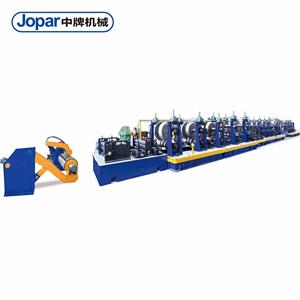
W obliczu silnej konkurencji firma Hengda musiała skrócić czas przezbrojeń, aby móc przyjmować mniejsze zamówienia. Średnica cięcia, sterowana recepturami, w firmie Jopar zmienia się z 14 godzin do 90 minut. W ciągu roku wolumen zamówień wzrósł o 30% bez konieczności dodawania zmian. Dyrektor operacyjny Li Wei skomentował: „Elastyczność dała nam przewagę konkurencyjną – teraz z zyskiem przetwarzamy partie o wadze nawet 200 ton”.
Przypadek 4: Emirates Steel Pipes, Zjednoczone Emiraty Arabskie
Ten producent dostarcza rury API 5L na Bliski Wschód. Nieplanowane przestoje kosztowały 250 000 dolarów miesięcznie. System predykcyjnej konserwacji Jopar z monitorowaniem drgań skrócił przestoje o 65%. Kierownik ds. konserwacji Ahmed Al-Farsi powiedział: „Przeszliśmy od gaszenia pożarów do planowania – nasz czas sprawności wynosi teraz 95%”.
Przypadek 5: Rura stalowa Great Lakes, Ohio, USA
Musieli poprawić wydajność rur o średnicy 24 cali. Zamknięta pętla kontroli grubości ścianek firmy Jopar zmniejszyła ilość odpadów z 5% do 1,2%. Inżynier zakładu, Sarah Thompson, zauważyła: „Oszczędzamy 900 000 dolarów rocznie na samym materiale”.
Aplikacje i partnerstwa
Przemysłowe walcownie rur stalowych o dużej średnicy firmy Jopar służą do krytycznych zastosowań: przesyłu ropy naftowej i gazu (API 5L), gospodarki wodno-ściekowej (AWWA C200), palowania konstrukcyjnego (ASTM A252) oraz ciepłownictwa (EN 10217). Nasze walcownie produkują rury o średnicach od 16 do 64 cali (40,5 do 160,5 cm) i grubości ścianki do 25 mm.
Współpracujemy z wiodącymi producentami stali i firmami EPC. Na przykład, dostarczamy europejskiemu oddziałowi Tata Steel walcarkę 48-calową do fundamentów morskich farm wiatrowych. Nasza współpraca z dużą bliskowschodnią firmą naftową obejmuje walcarkę ERW 24-calową do rur przewodowych. Nasza stała współpraca z dystrybutorem w Ameryce Północnej gwarantuje lokalny serwis i dostawę części zamiennych w ciągu 24 godzin. Relacje te opierają się na wspólnej inżynierii – dostosowujemy systemy napędowe, częstotliwość spawania i automatyzację do metalurgii i asortymentu produktów każdego klienta.
FAQ: Pytania techniczne od inżynierów i kupujących
P1: Jaką typową tolerancję grubości ścianki można uzyskać w przypadku dużej walcowni rur?
A: Dzięki pomiarowi laserowemu i sterowaniu hydraulicznemu w pętli zamkniętej osiągamy tolerancję ±3% grubości ścianki dla średnic do 48 cali. Spełnia to normy API 5L PSL2 i EN 10217-2. Bez sterowania w pętli zamkniętej tolerancje wynoszą zazwyczaj ±5% lub mniej.
P2: Jak radzicie sobie z jakością spoin w przypadku stali o wysokiej wytrzymałości, np. X80?
A: Stosujemy spawanie wysokoczęstotliwościowe w stanie stałym z adaptacyjną kontrolą mocy, częstotliwości i siły zgrzewania. W przypadku X80 zalecamy spawarkę półprzewodnikową 400 kHz ze śledzeniem spoiny w czasie rzeczywistym i obróbką cieplną po spawaniu. Nasze systemy zapewniają stałą integralność spoiny zgodnie z załącznikiem E normy API 5L.
P3: Jaki jest czas przezbrojenia dla różnych średnic i w jaki sposób jest on osiągany?
A: Nasz system szybkiej wymiany kaset umożliwia zmianę średnicy w ciągu 90 minut dla rozmiarów do 24 cali. Jest to możliwe dzięki wstępnie zmontowanym zestawom rolek, hydraulicznemu zaciskowi i sterowanemu recepturą interfejsowi HMI, który automatycznie ustawia wszystkie parametry. W przypadku większych rozmiarów przezbrojenie trwa mniej niż 3 godziny.
P4: W jaki sposób konserwacja predykcyjna skraca czas przestoju?
A: Monitorujemy krytyczne komponenty – łożyska napędu głównego, pompy hydrauliczne i transformatory spawalnicze – za pomocą czujników drgań i temperatury. Nasze oprogramowanie analizuje trendy i wysyła alerty w przypadku odchyleń parametrów. Zapewnia to 72-godzinne ostrzeżenie, umożliwiając planowaną konserwację podczas planowanych przestojów. Klienci zgłaszają 60–70% redukcję nieplanowanych przestojów.
P5: Czy Państwa zakład obsługuje zarówno procesy ERW, jak i LSAW?
O: Nie, ERW i LSAW to odrębne procesy. Nasze frezarki ERW są przeznaczone do średnic do 24 cali, a frezarki LSAW do 20 do 64 cali. Oferujemy oba procesy i możemy zintegrować wspólną automatyzację i obsługę materiałów, aby zoptymalizować przestrzeń magazynową.
Podsumowanie: Inwestuj w urządzenia klasy przemysłowej, a nie tylko w duże
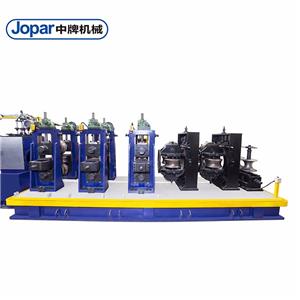
Duża walcownia rur stalowych to poważna inwestycja kapitałowa. Jednak sama wielkość nie gwarantuje rentowności. Prawdziwa walcownia klasy przemysłowej jest projektowana z myślą o czasie sprawności, precyzji i elastyczności – trzech filarach napędzających zwrot z inwestycji (ROI). Dzięki konserwacji predykcyjnej, kontroli grubości ścianek w pętli zamkniętej i szybkiej wymianie narzędzi, centrum kosztów staje się przewagą konkurencyjną. Nie pozwól, aby przestarzałe sterowanie i powolne przezbrojenia dyktowały Twoje marże. Pobierz nasz dokument techniczny „Konstrukcja walcowni rur klasy przemysłowej: Przewodnik po czasie sprawności, precyzji i elastyczności” lub skontaktuj się z naszymi inżynierami sprzedaży w Foshan Jopar Machinery Co.,Ltd, aby uzyskać bezpłatną konsultację. Pomożemy Ci zaprojektować walcarkę, która będzie pracować z pełną prędkością – nawet o 2 w nocy.