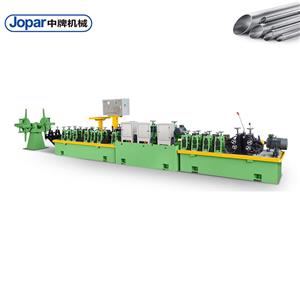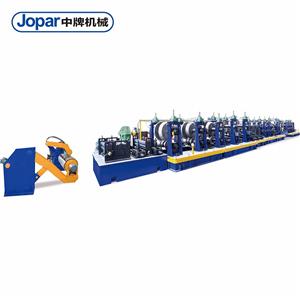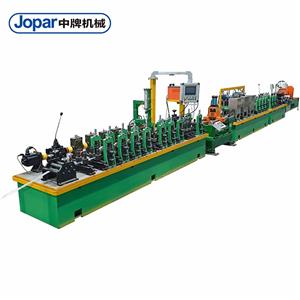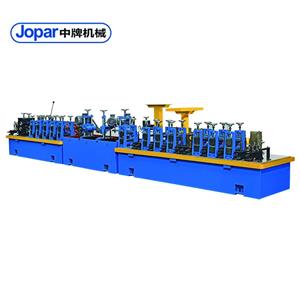
Co wydłuża żywotność młynów rurowych ze stali nierdzewnej?
Jeśli kiedykolwiek widziałeś, jak walcownia rur ze stali nierdzewnej zatrzymuje się z powodu wady spawu lub zużytego walca formującego, znasz ból nieplanowanego przestoju. Pytanie „Co sprawia, że walcownie rur ze stali nierdzewnej działają dłużej?” nie jest tylko akademickie – to codzienne zmartwienie kierowników produkcji, którzy potrzebują niezawodnej produkcji bez utraty jakości. W tym blogu wyjaśnimy wszelkie wątpliwości i udzielimy technicznych odpowiedzi, popartych doświadczeniem zdobytym w praktyce.Foshan Jopar Machinery Co., Ltd, specjalista w dziedzinie precyzyjnych maszyn do walcowania rur.
Zacznijmy od krótkiej sceny: Jest 2 w nocy, a Twoja linia produkcyjna zatrzymała się po raz trzeci w tym tygodniu z powodu nieszczelności w strefie spawania. Pojemnik na złom się zapełnia, a nocna zmiana jest w ciągłym biegu. Nie jesteś sam – wielu producentów rur ze stali nierdzewnej boryka się z podobnymi problemami. Dobra wiadomość jest jednak taka, że nowoczesne walcownie rur ze stali nierdzewnej są zaprojektowane tak, aby sprostać tym wyzwaniom. Pod koniec tego artykułu zrozumiesz kluczowe czynniki wydłużające żywotność walcowni i dowiesz się, jak wykorzystać je w swojej działalności.

Problem nr 1: Niespójność jakości spoin obniża zyski
W produkcji rur ze stali nierdzewnej, spoina jest najbardziej krytycznym obszarem. Niespójna jakość spoiny prowadzi do nieszczelności, słabych połączeń i kosztownych poprawek. Typowy scenariusz: walcownia pracująca z prędkością 60 m/min nagle produkuje odcinek z niepełnym wtopieniem, co wymusza zatrzymanie linii i odpadnięcie kilku metrów rury. Konsekwencje? Każda wada może kosztować 500–1000 dolarów w postaci strat materiału i przestojów, nie wspominając o ryzyku odrzutów od klientów. W ciągu roku może to kosztować dziesiątki tysięcy dolarów.
Podstawową przyczyną często są niewystarczające systemy sterowania spawaniem – przestarzałe zasilacze, słaba osłona gazowa lub nierównomierny docisk rolki. Bez precyzyjnej kontroli nawet niewielkie wahania grubości taśmy lub prędkości spawania mogą powodować wady spawalnicze.
Punkt bólu nr 2: Przestoje związane ze zmianą zabijają produktywność
Zmiana rozmiaru rury to zło konieczne, ale wiele walcowni potrzebuje na to godzin. Wyobraź sobie warsztat, który produkuje pięć różnych średnic tygodniowo. Jeśli każda zmiana trwa 4 godziny, oznacza to 20 godzin straconej produkcji – co odpowiada dwóm i pół zmianom. Koszt? Przy typowej stawce godzinowej 200 dolarów, daje to 4000 dolarów tygodniowo utraconych przychodów. Ponadto częste zmiany zwiększają ryzyko błędów w ustawieniach, co prowadzi do większej ilości odpadów.
Tradycyjne walcownie wymagają ręcznej regulacji rolek formujących, prowadnic spawalniczych i matryc odcinających, co jest czasochłonne i w dużej mierze zależy od umiejętności operatora. Skutkuje to nierównomiernym czasem przezbrojenia i wyższymi kosztami pracy.
Problem nr 3: Przedwczesne zużycie zwiększa koszty konserwacji
Stal nierdzewna jest materiałem ściernym, a walce formujące, łożyska i elementy napędowe są narażone na uszkodzenia. Częstym problemem jest to, że po 6–12 miesiącach pracy walcownie doświadczają nadmiernych wibracji, nieprawidłowej okrągłości rur, a nawet pękania walców. Koszt części zamiennych i robocizny może przekroczyć 10 000 dolarów rocznie, a przestoje w trakcie napraw dodatkowo obniżają rentowność.
Często przedwczesne zużycie wynika z nieoptymalnego doboru materiałów, niedostatecznego smarowania lub złego wyosiowania stojaków młyna. Bez odpowiednich harmonogramów konserwacji i wysokiej jakości komponentów młyny szybko się starzeją.
Rozwiązanie: Zaawansowana kontrola spawania dla zapewnienia stałej jakości
Aby rozwiązać problem nierównomiernego spawania, nowoczesne walcownie rur ze stali nierdzewnej wykorzystują spawanie wysokoczęstotliwościowe z zamkniętą pętlą sprzężenia zwrotnego. Na przykład,Foshan Jopar Machinery Co., Ltdintegruje spawarki HF ze spawarkami półprzewodnikowymi z monitorowaniem temperatury i prędkości spawania w czasie rzeczywistym. Gwarantuje to, że strefa spawania pozostaje w zakresie ±1% od optymalnych parametrów, praktycznie eliminując wady. Dodatkowo, zaawansowane systemy osłony gazowej utrzymują stały przepływ argonu, zapobiegając utlenianiu.
W rezultacie powstaje spoina spełniająca normy ASTM A269/A249, przy czym ilość braków maleje nawet o 30%.
Rozwiązanie: Systemy szybkiej wymiany skracają przestoje
Aby zminimalizować czas przezbrojenia, walcarki Jopar wyposażone są w modułowe sekcje formujące z zaciskami szybkozłącznymi i cyfrowymi wskaźnikami położenia. Operatorzy mogą przełączać się między rozmiarami w mniej niż 30 minut, z powtarzalną dokładnością. Osiąga się to dzięki:
- Wstępnie ustawione klastry rolek:Każdy rozmiar ma dedykowany zestaw rolek, które można wymieniać jako całość.
- Regulacja silnikowa:Odstępy między rolkami i prowadnice spawalnicze są regulowane za pomocą silników serwo, a ustawienia są zapisywane w sterowniku PLC.
- Konstrukcja bez użycia narzędzi:Nie ma potrzeby stosowania specjalnych narzędzi, zmiany są intuicyjne.
W porównaniu do tradycyjnych młynów, czas przezbrojenia ulega skróceniu o 70%, co przekłada się na wzrost wydajności i elastyczności.
Rozwiązanie: Inżynieria materiałowa i protokoły konserwacyjne zapewniające długowieczność
Aby przeciwdziałać przedwczesnemu zużyciu, Jopar stosuje wysokiej jakości stale narzędziowe (np. D2 lub M2) do produkcji walców formujących, z hartowanymi powierzchniami (HRC 60–62) i precyzyjnym szlifowaniem. Łożyska pochodzą od czołowych marek, takich jak SKF lub NSK, a układy napędowe wykorzystują wytrzymałe przekładnie. Dodatkowo, walcarki są zaprojektowane z centralnym smarowaniem i łatwo dostępnymi punktami kontrolnymi.
Jopar oferuje również program konserwacji predykcyjnej oparty na analizie drgań i monitorowaniu temperatury, pomagając klientom zaplanować konserwację przed wystąpieniem awarii. Wydłuża to żywotność młyna o 30–50% i redukuje nieplanowane przestoje nawet o 60%.
Historie sukcesów klientów
Przypadek 1: Precision Tube Inc., Houston, USA
Ten producent rur naftowych i gazowych zmagał się z wadami spawalniczymi, które powodowały 15% braków. Po zainstalowaniu walcowni rur Jopar SS z zaawansowanym systemem kontroli spawania, ilość braków spadła do 3%, co pozwoliło zaoszczędzić 120 000 dolarów rocznie. „Spójność spoiny była przełomem w naszej produkcji API 5CT” – powiedział kierownik produkcji, Mark Reynolds.
Przypadek 2: Müller Edelstahl GmbH, Düsseldorf, Niemcy
W związku z częstymi przezbrojeniami w przypadku małych partii produkcyjnych, w starym młynie Müllera przezbrojenie zajmowało 5 godzin. Dzięki systemowi szybkiej wymiany Jopar czas przezbrojenia skrócił się do 45 minut, zwiększając wydajność o 25%. „Teraz możemy realizować więcej niestandardowych zamówień bez obaw o przestoje” – zauważył dyrektor operacyjny Klaus Weber.
Przypadek 3: Nippon Stainless Tubes, Osaka, Japonia
Przedwczesne zużycie walców powodowało roczne koszty wymiany wynoszące 15 000 dolarów. Utwardzone walce Jopar i predykcyjna konserwacja zmniejszyły zużycie o 40%, a walcarka działa już 3 lata bez remontu generalnego. „Trwałość walców jest imponująca; zaobserwowaliśmy znaczny spadek kosztów konserwacji” – powiedział Hiroshi Tanaka, szef działu utrzymania ruchu.
Przypadek 4: Southern Cross Tube, Melbourne, Australia
Ten producent rur architektonicznych potrzebował wysokiej jakości wykończenia powierzchni. Walcownia Jopar, dzięki precyzyjnemu formowaniu i polerowaniu, osiągnęła współczynnik Ra 0,4 μm, spełniając rygorystyczne wymagania estetyczne. Ilość odpadów z powodu wad powierzchni spadła z 8% do 1%. „Nasi klienci uwielbiają nieskazitelne wykończenie, a nasza rentowność wzrosła” – skomentowała dyrektor zarządzająca Sarah Mitchell.
Przypadek 5: Emirates Steel Tubes, Dubaj, ZEA
W wymagającym środowisku podzespoły młyna ulegały awariom z powodu wysokiej temperatury i zapylenia. Firma Jopar dostosowała młyn, wprowadzając ulepszone chłodzenie i uszczelnione łożyska, co wydłużyło żywotność podzespołów o 50%. „Młyn działa teraz niezawodnie nawet latem, z minimalnymi przestojami” – powiedział kierownik zakładu Ahmed Al-Farsi.
Aplikacje i partnerstwa
Młyny rurowe ze stali nierdzewnej firmy Jopar są wykorzystywane w wielu zastosowaniach, w tym:
- Ropa naftowa i gaz:Rury pomiarowe, wymienniki ciepła.
- Architektura:Poręcze, rury konstrukcyjne.
- Jedzenie i napoje:Rurki higieniczne.
- Automobilowy:Układy wydechowe, przewody paliwowe.
Firma Jopar nawiązała współpracę z wiodącymi dostawcami stali nierdzewnej, takimi jak Outokumpu i Acerinox, zapewniając sobie dostęp do wysokiej jakości taśm. Ponadto, Jopar współpracuje z dystrybutorami, takimi jak TubeTech Machinery w Europie i SteelPro Equipment w Ameryce Północnej, zapewniając lokalne wsparcie i części zamienne. Dzięki tym partnerstwom klienci otrzymują w pełni zintegrowane rozwiązania, od doboru materiałów po optymalizację walcowni.
Często zadawane pytania
P1: Jakie są kluczowe czynniki wpływające na jakość spoin w walcowniach rur ze stali nierdzewnej?
A: Jakość spoiny zależy od precyzyjnej kontroli mocy spawania, częstotliwości, osłony gazowej i nacisku walca. Zakłady Jopar wykorzystują spawarki HF z zamkniętą pętlą i monitorowaniem w czasie rzeczywistym, aby utrzymać optymalne parametry, zapewnić równomierne wtopienie i zapobiec utlenianiu.
P2: Jak mogę skrócić czas przezbrojenia bez utraty dokładności?
A: Wdrożenie systemów szybkiej wymiany z wstępnie ustawionymi grupami rolek i cyfrowymi wskaźnikami położenia. Konstrukcja Jopar umożliwia przezbrojenie w czasie krótszym niż 30 minut z powtarzalną dokładnością, redukując przestoje nawet o 70%.
P3: Jakie praktyki konserwacyjne wydłużają żywotność młyna rurowego?
A: Regularne smarowanie, analiza drgań i monitorowanie temperatury są niezbędne. Jopar zaleca harmonogram konserwacji predykcyjnej i stosuje wysokiej jakości materiały do rolek i łożysk, aby zminimalizować zużycie.
P4: Czy walcownie rur ze stali nierdzewnej mogą obrabiać rury cienkościenne bez odkształceń?
O: Tak, pod warunkiem odpowiedniej konstrukcji walców i kontroli naciągu. Walcarki Jopar są wyposażone w precyzyjne walce formujące i serwonapędowe systemy naciągu, które zapobiegają wyboczeniu i zapewniają okrągłość, nawet przy grubościach ścianek do 0,5 mm.
P5: Jakie normy powinna spełniać walcownia rur do zastosowań ze stali nierdzewnej?
A: W zależności od branży, walcownie powinny spełniać normy ASTM A269/A249 (ogólne), ASTM A312 (wysokotemperaturowe) lub EN 10217-7. Walcownie Jopar są projektowane tak, aby spełniać te normy, a ich spoiny stale przechodzą testy hydrostatyczne i prądów wirowych.
Wnioski: Inwestuj w trwałość, aby oszczędzać długoterminowo
W produkcji rur ze stali nierdzewnej, żywotność walcowni ma bezpośredni wpływ na wyniki finansowe. Wybierając walcownię z zaawansowanym systemem kontroli spawania, systemami szybkiej wymiany i wytrzymałymi materiałami, można ograniczyć przestoje, ilość odpadów i koszty konserwacji.Foshan Jopar Machinery Co., Ltdpomogła producentom na całym świecie osiągnąć te korzyści, dzięki udokumentowanej historii niezawodnej wydajności i zadowolenia klientów.
Chcesz dowiedzieć się więcej? Skontaktuj się z naszymi inżynierami sprzedaży, aby uzyskać szczegółowy dokument techniczny dotyczący projektowania i konserwacji młynów rurowych ze stali nierdzewnej lub omówić swoje konkretne zastosowanie. Nie pozwól, aby krótkotrwała eksploatacja młyna nadszarpnęła Twoje zyski — zainwestuj w trwałe rozwiązanie.