Dlaczego Twoja walcownia rur Inconel ciągle ulega awariom?
Stoisz na hali produkcyjnej o 2 w nocy, słuchając jęku walcarki, która próbuje przepchnąć kolejny odcinek rury ze stopu Inconel 625 przez sekcję formującą. Ostatnie trzy rury wyszły z owalnością wykraczającą poza tolerancję, a oprzyrządowanie już po 200 metrach wykazuje oznaki zużycia. Od lat używasz linii walcowniczych rur przemysłowych ze stopu Inconel, ale ta partia jest inna — materiał stawia opór. Jeśli to brzmi znajomo, nie jesteś sam. Odpowiedź na pytanie, dlaczego Twoja walcarka ciągle zawodzi, jest prosta: Inconel to nie stal nierdzewna, a walcarka zaprojektowana do stali 304 nie przetrwa obróbki stali 625 bez konkretnych, często pomijanych modyfikacji technicznych. W tym wpisie na blogu przeanalizujemy główne przyczyny przedwczesnych awarii walcarki podczas obróbki Inconel, podzielimy się praktycznymi rozwiązaniami z dziesięcioleci doświadczenia firmy Foshan Jopar Machinery Co.,Ltd i pokażemy, jak przekształcić walcarkę z wąskiego gardła w niezawodne centrum zysku.
Problem nr 1: Zużycie narzędzi i nierównomierne wykończenie powierzchni
Stopy Inconel, szczególnie 625 i 718, szybko się utwardzają i zachowują wysoką wytrzymałość w podwyższonych temperaturach. Podczas obróbki w standardowej przemysłowej walcarce do rur, rolki formujące i trzpienie ulegają zużyciu ściernemu w tempie, które może być od 3 do 5 razy szybsze niż w przypadku stali węglowej. Natychmiastowym efektem jest degradacja wykończenia powierzchni z gładkiej chropowatości Ra 0,8 µm do szorstkiej, zatartej chropowatości Ra 3,2 µm w promieniu kilkuset metrów. Nie jest to tylko kwestia estetyczna – chropowate powierzchnie stają się ogniskami naprężeń, co prowadzi do przedwczesnego zużycia zmęczeniowego w zastosowaniach wysokociśnieniowych. Koszt jest podwójny: złomujesz drogie rury Inconel (często przekraczające 100 USD za metr) i tracisz czas produkcji na częste zmiany narzędzi. Typowy wskaźnik braków na poziomie 20% w zamówieniu o wartości 500 000 USD to 100 000 USD wyrzucone w błoto, nie wspominając o nadgodzinach i przyspieszonej wysyłce, aby dotrzymać terminów klienta.

Problem nr 2: dryft wymiarowy i owalność w cienkościennym stopie Inconel
Cienkościenne rury Inconel (np. o grubości ścianki 0,5 mm w przypadku wymienników ciepła dla przemysłu lotniczego) są wyjątkowo trudne w formowaniu. Wysoka sprężystość materiału – często o 15-20% większa niż stali nierdzewnej – oznacza, że rolki muszą być nadmiernie wygięte, aby uzyskać ostateczną średnicę. W przypadku walcowni konwencjonalnej prowadzi to do owalności przekraczającej 1% średnicy, co powoduje problemy z dopasowaniem podczas spawania i montażu. Dla producenta z sektora naftowo-gazowego owalność przekraczająca tolerancje API 5L oznacza, że rura jest odrzucana podczas kontroli odbiorczej u klienta, co skutkuje wycofaniem całej partii. Ukryty koszt obejmuje nie tylko złomowany materiał, ale także obciążenia administracyjne związane z raportami o niezgodnościach, potencjalne przestoje linii u klienta oraz utratę reputacji jako wiarygodnego dostawcy.
Problem nr 3: Zarządzanie temperaturą i integralność spoin
Niska przewodność cieplna Inconelu (około jednej trzeciej przewodności stali węglowej) oznacza, że ciepło wytwarzane podczas formowania i spawania koncentruje się na powierzchni, co prowadzi do miejscowych przegrzań. W spoinie może to powodować mikropęknięcia i niepełne przetopienie, które często są niewidoczne gołym okiem, ale nie przechodzą badań hydrostatycznych ani kontroli rentgenowskiej. Europejski producent rur do zastosowań jądrowych odnotował 30% braków z powodu wad spawalniczych po przejściu na nowego dostawcę Inconelu. Przyczyną było niewystarczające chłodzenie komory spawalniczej – standardowe chłodzenie wodne nie zapewniało wystarczającej ilości ciepła wymaganego dla Inconelu. Koszt przeróbki lub złomowania tych rur, a także potencjalne zagrożenie bezpieczeństwa, są niedopuszczalne w przypadku zastosowań krytycznych.
Rozwiązania: projektowanie młyna dla Inconelu
W firmie Foshan Jopar Machinery Co.,Ltd od ponad 15 lat udoskonalamy przemysłowe walcarki do rur, specjalnie do obróbki stopów o wysokiej wydajności, takich jak Inconel. Nasze podejście rozwiązuje każdy problem dzięki ukierunkowanej inżynierii:
1. Obróbka i wykończenie powierzchni:Używamy rolek z węglika wolframu z polerowanym wykończeniem (Ra< 0.2 µm) and a proprietary PVD coating that reduces friction and galling. The roll profile is optimized with a larger forming radius and a gradual bend sequence to minimize work hardening. In field tests, this has extended tool life by 300% and maintained surface finish within 0.4 µm Ra over 5,000 meters of Inconel 625.
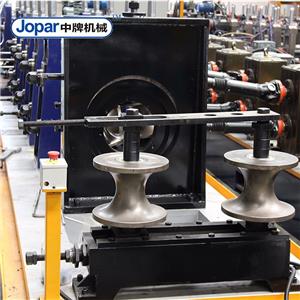
2. Kontrola wymiarowa:Nasze walcarki wyposażone są w system kompensacji sprężynowania w pętli zamkniętej, który wykorzystuje czujniki laserowe do pomiaru profilu rury w czasie rzeczywistym i automatycznie reguluje szczelinę między walcami. Pozwala to zmniejszyć owalność do wartości poniżej 0,5% średnicy, co mieści się w granicach tolerancji normy ASTM B163. W przypadku zastosowań cienkościennych stosujemy trzpień z hydraulicznym podparciem, aby zapobiec zapadnięciu się i zapewnić równomierną grubość ścianki.
3. Zarządzanie ciepłem:Zaprojektowaliśmy dedykowany system chłodzenia komory spawalniczej, z wysokoprzepływowymi strumieniami wody skierowanymi na jądro spoiny oraz miedzianą stopką odprowadzającą ciepło. Nasze komory spawalnicze są również wyposażone w czujniki termiczne, które modulują prąd spawania, zapobiegając przegrzaniu. Dzięki temu spoiny stale przechodzą badania rentgenowskie i hydrostatyczne, a wskaźnik defektów wynosi poniżej 0,5%.
Poniżej znajduje się porównanie standardowych młynów do rur Inconel i młynów firmy Jopar:
| Parametr | Młyn standardowy | Młyn Jopar Inconel zoptymalizowany |
|---|---|---|
| Trwałość narzędzia (Inconel 625) | 200-300 metrów | 1500-2000 metrów |
| Wykończenie powierzchni (Ra) | 1,6-3,2 µm | 0,4-0,8 µm |
| Owalność (% średnicy) | 1,0-1,5% | <0.5% |
| Współczynnik wad spoin | 5-10% | <1% |
| Wskaźnik złomu | 15-20% | <5% |
Historie sukcesów klientów
Nasze rozwiązania pomogły producentom na całym świecie osiągnąć znaczące udoskonalenia. Oto kilka przykładów:
Przypadek 1: Schmidt Metalltechnik, Niemcy— Producent rur precyzyjnych dla przemysłu chemicznego zmagał się z owalnością rur z Inconelu 625 o średnicy zewnętrznej 25 mm i grubości ścianki 1,5 mm. Po zainstalowaniu naszej walcarki Jopar JPM-60 z kompensacją sprężynowania, owalność spadła z 1,2% do 0,3%, a wskaźnik braków z 18% do 4%. „Walcarka Jopar zwróciła się w ciągu sześciu miesięcy dzięki samej redukcji ilości braków” – powiedział kierownik produkcji Klaus Weber.
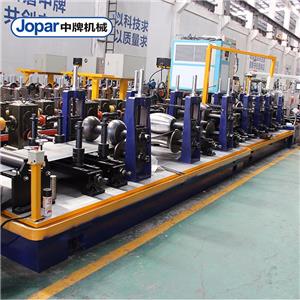
Przypadek 2: Gulf Coast Alloys, USA— Ten dostawca ropy naftowej i gazu potrzebował wyprodukować rury ze stali Inconel 718 o średnicy zewnętrznej 50 mm do zastosowań w środowisku kwaśnym. Ich dotychczasowa walcownia mogła osiągnąć tylko 300 metrów na zestaw narzędzi. Dzięki naszym narzędziom z węglika spiekanego i zoptymalizowanemu profilowi rolki, żywotność narzędzia wzrosła do 1800 metrów, a gładkość powierzchni poprawiła się z 2,5 µm do 0,6 µm Ra. „Teraz pracujemy na trzy zmiany bez przerwy na wymianę narzędzi, co zwiększyło naszą wydajność o 40%” – skomentowała dyrektor operacyjna Maria Gonzalez.
Przypadek 3: Nippon Precision Tubes, Japonia— Producent rur do zastosowań jądrowych odnotował 25% braków w spawach z powodu mikropęknięć. Nasze rozwiązanie chłodzenia komory spawalniczej zmniejszyło wskaźnik wad do 0,8%, a rury teraz stale przechodzą testy ultradźwiękowe. „Zespół inżynierów Jopar zrozumiał nasze wyzwanie i dostarczył rozwiązanie, które przerosło nasze oczekiwania” – powiedział kierownik ds. jakości, Hiroshi Tanaka.
Przypadek 4: Petroquímica Andina, Chile— Ta firma produkuje rury wymienników ciepła ze stopu Inconel 600. Doświadczali częstych przestojów w produkcji z powodu zużycia narzędzi. Po modernizacji naszego systemu narzędziowego, żywotność narzędzi wzrosła o 250%, a przestoje skróciły się o 60%. „Niezawodność naszej walcowni zmieniła nasze planowanie produkcji” – zauważył Carlos Rojas, Kierownik ds. Utrzymania Ruchu.
Aplikacje i partnerstwa
Przemysłowe młyny do rur ze stopu Inconel firmy Foshan Jopar Machinery Co.,Ltd są wykorzystywane w krytycznych zastosowaniach na całym świecie, w tym:
- Rury hydrauliczne do zastosowań lotniczych (AMS 5581)
- Linie przesyłowe ropy naftowej i gazu (NACE MR0175)
- Rurociągi chłodziwa reaktora jądrowego (sekcja III normy ASME)
- Wymienniki ciepła do obróbki chemicznej (ASTM B163/B167)
- Rury przegrzewaczy w elektrowniach (ASME SA213)
Jesteśmy dumni ze współpracy z wiodącymi dystrybutorami i producentami OEM, którzy wykorzystują nasze młyny do produkcji rur z Inconelu. Dostarczamy młyny do jednego z czołowych europejskich dostawców branży lotniczej i kosmicznej, a nasz sprzęt jest wykorzystywany w liniach produkcyjnych globalnej firmy świadczącej usługi dla przemysłu naftowego. Partnerstwa te opierają się na wspólnym zaangażowaniu w jakość i innowacyjność, a także motywują nas do ciągłego doskonalenia naszej technologii.
Często zadawane pytania dla inżynierów i menedżerów ds. zakupów
P1: Czy mogę stosować Inconel w mojej obecnej walcowni przeznaczonej do stali nierdzewnej?
O: Można, ale należy się liczyć ze znacznie większym zużyciem narzędzi i większą liczbą braków. Aby przygotować frezarkę do obróbki Inconelem, konieczna będzie wymiana materiału narzędziowego, dodanie kompensacji sprężynowania i ulepszenie chłodzenia. Oferujemy zestawy modernizacyjne, które mogą odmienić istniejącą frezarkę za ułamek ceny nowej maszyny.
P2: Jaki jest typowy czas realizacji zamówienia na walcownię rur Jopar Inconel?
A: Standardowy czas realizacji zamówienia wynosi 4-6 miesięcy, w zależności od indywidualnych potrzeb. Utrzymujemy również zapas kluczowych komponentów, aby zapewnić szybką dostawę.
P3: Jak zapewnić jakość spoin w przypadku Inconelu?
A: Nasze komory spawalnicze łączą w sobie spawanie wysokoczęstotliwościowe z precyzyjną kontrolą mocy, miedzianą podkładką i precyzyjnym chłodzeniem wodnym. Oferujemy również wsparcie w zakresie kwalifikacji procedur spawalniczych (WPQ), aby pomóc Państwu spełnić normy ASME lub AWS.
P4: A co ze szkoleniem operatorów?
A: Każdy młyn jest objęty instalacją i szkoleniem na miejscu. Oferujemy również zdalną diagnostykę i coroczne pakiety konserwacyjne, aby zapewnić maksymalną wydajność młyna.
P5: Czy udostępniacie certyfikaty badań materiałów?
O: Tak, zapewniamy pełną identyfikowalność i certyfikaty badań młynów dla wszystkich kluczowych komponentów. Nasze młyny posiadają certyfikaty CE i ISO 9001.
Wnioski i wezwanie do działania
Twoja przemysłowa walcownia rur ze stopu Inconel nie musi być źródłem ciągłej frustracji. Rozumiejąc specyficzne wyzwania związane z Inconelem i stosując ukierunkowane rozwiązania inżynieryjne, możesz osiągnąć stałą jakość, skrócić przestoje i poprawić wyniki finansowe. Firma Foshan Jopar Machinery Co.,Ltd pomogła producentom na pięciu kontynentach w transformacji produkcji rur z Inconelu. Aby dowiedzieć się więcej o naszej technologii i o tym, jak możemy Ci pomóc, pobierz naszą białą księgę techniczną „Inżynieria walcarek rurowych do stopów o wysokiej wydajności” lub skontaktuj się z naszymi inżynierami sprzedaży w celu konsultacji. Nie pozwól, aby kolejna partia złomu Inconel pochłonęła Twoje zyski — działaj już dziś.