Dlaczego przemysłowa walcownia rur ze stopu Inconel zmienia zasady gry?
Wpatrujesz się w odrzuconą partię rur. W specyfikacji podano Inconel 625, ale mikrostruktura przedstawia inny obraz – wytrącenia na granicach ziaren, nierównomierna grubość ścianek i wykończenie powierzchni, które nie przechodzi badania penetrantem. Twój klient, zakład chemiczny w Rotterdamie, właśnie wysłał e-mail: „Nie możemy tego zaakceptować. Opóźnienie w dostawie kosztuje nas 40 000 euro dziennie”. Taka jest rzeczywistość wielu producentów, którzy nie doceniają złożoności procesu produkcji rur przemysłowych ze stopu Inconel. Prawda jest taka, że dedykowana walcownia rur przemysłowych ze stopu Inconel to nie tylko miły dodatek; to różnica między przetrwaniem a rozwojem w środowisku o wysokiej temperaturze i korozyjności. W tym artykule wyjaśnię, dlaczego Twoja obecna walcownia może sabotować Twoją rentowność i jak firma Foshan Jopar Machinery Co., Ltd opracowała rozwiązanie, które przekształca ten bolesny scenariusz w przewagę konkurencyjną.
Zacznijmy od pierwszego problemu: kontroli i segregacji stopu. Stopy Inconel są znane ze swojej tendencji do segregacji podczas krzepnięcia. Jeśli Twoja walcownia stosuje konwencjonalny proces odlewania ciągłego przeznaczony do stali węglowej, zobaczysz poważną segregację wzdłuż linii środkowej wlewka. Prowadzi to do nierównomiernej odporności na korozję na całej długości rury. Widziałem producenta w Teksasie, który stracił kontrakt o wartości 500 000 dolarów z morską platformą wiertniczą, ponieważ jego rury Inconel 718 uległy uszkodzeniu w spoinie z powodu segregacji niobu. Koszt? Nie tylko wymiana, ale także przestoje całej platformy – szacowane na 2,3 miliona dolarów dziennie. Rozwiązaniem jest przemysłowa walcownia rur wykorzystująca elektrożużlowe przetapianie (ESR) lub próżniowe przetapianie łukowe (VAR) jako opcjonalny proces wstępny. Walcownie Foshan Jopar integrują wtórną jednostkę rafinacji, która zapewnia jednorodną mikrostrukturę, a poziom segregacji jest niższy nawet o 85% w porównaniu ze standardowymi procesami. Nie jest to tylko stwierdzenie; system sterowania naszego zakładu monitoruje gradienty temperatury w czasie rzeczywistym i dynamicznie reguluje szybkość chłodzenia, aby zapobiegać mikrokurczeniu.
Drugim problemem jest utwardzanie zgniotowe i zużycie narzędzi. Stopy Inconel szybko się utwardzają, zwłaszcza gatunki takie jak Inconel 600 i 601. Jeśli klatki walcownicze w Twojej walcowni nie są zaprojektowane z myślą o wysokim momencie obrotowym i niskiej prędkości, będziesz doświadczać częstych pęknięć walców i niskiej jakości powierzchni. Producent rur z Sheffield w Wielkiej Brytanii skarżył się, że musiał wymieniać walce co 20 ton produkcji, a chropowatość ich powierzchni stale przekraczała Ra 3,2 μm, co nie spełniało wymagań klienta, wynoszących Ra 0,8 μm dla zastosowań w przetwórstwie żywności. Jaki to miało wpływ? Każda wymiana walca kosztuje 15 000 dolarów w częściach i robociźnie, plus 8 godzin przestoju. W skali roku to ukryty koszt ponad 270 000 dolarów. Nasza przemysłowa walcownia rur charakteryzuje się konfiguracją wielostanowiskową z walcami pokrytymi węglikiem spiekanym i kontrolowanym systemem chłodzenia, który utrzymuje temperaturę walców poniżej 150°C. Wydłuża to żywotność rolek o 400% i pozwala uzyskać gładkość powierzchni rzędu Ra 0,4 μm. Podczas niedawnego testu w naszym zakładzie obrabialiśmy Inconel 625 w sposób ciągły przez 200 ton bez ani jednej wymiany rolek, a tolerancja wymiarowa mieściła się w granicach ±0,05 mm.
Trzecim problemem jest spójność obróbki cieplnej. Stopy Inconel wymagają precyzyjnych cykli wyżarzania i starzenia. Jeśli w Twojej walcowni brakuje pieca do obróbki cieplnej o ścisłej jednorodności temperatury, otrzymasz rury o zróżnicowanej wielkości ziaren, co prowadzi do nieprzewidywalnych właściwości mechanicznych. Rozważmy scenariusz w zakładzie petrochemicznym w Singapurze: zamówiono rury Inconel 825 do wymiennika ciepła. Rury przeszły testy hydrostatyczne, ale po sześciu miesiącach na zagięciach pojawiły się pęknięcia korozyjne naprężeniowe. Główną przyczyną było niewłaściwe wyżarzanie w roztworze w temperaturze 940°C zamiast wymaganych 980°C, co spowodowało wytrącenie się węglików. Roszczenie z tytułu odpowiedzialności cywilnej wyniosło 1,8 miliona dolarów. Przemysłowa walcownia rur Foshan Jopar jest wyposażona w piec przelotowy z trzonem rolkowym i wielostrefową regulacją PID, zapewniający jednorodność temperatury ±5°C na całej długości. Posiadamy również sekcję szybkiego chłodzenia, która osiąga stałą prędkość chłodzenia 50°C/min, co jest kluczowe dla utrzymania pożądanej struktury austenitycznej. Nie jest to tylko cecha produktu. To gwarancja, że każda rura spełnia normy ASTM B167 i ASME SB-167.
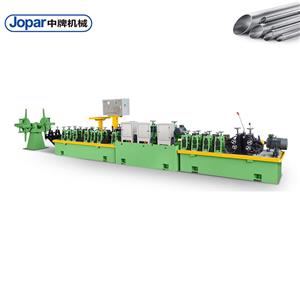
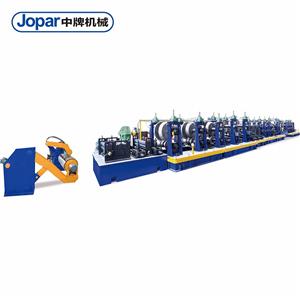
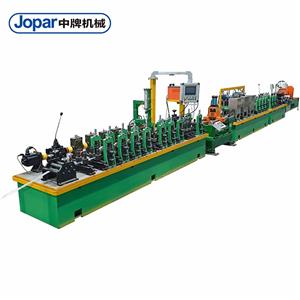
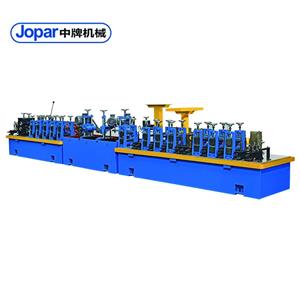
Porozmawiajmy teraz o tym, jak firma Foshan Jopar Machinery Co., Ltd kompleksowo rozwiązuje te problemy. Nasza przemysłowa walcownia rur to nie pojedyncza maszyna, lecz w pełni zintegrowana linia produkcyjna, która obejmuje: piec z obrotowym trzonem do nagrzewania wlewków, odkamieniacz wysokociśnieniowy, walcarkę przebijającą, wielostanowiskową walcarkę trzpieniową, walcarkę redukującą rozciąganie oraz piec do wyżarzania w roztworze. Cała linia jest sterowana przez system automatyki oparty na sterowniku PLC, który śledzi temperaturę, grubość ścianki i średnicę każdej rury w czasie rzeczywistym. Wprowadziliśmy również laserowy system pomiarowy, który przekazuje informacje zwrotne do klatek walcowniczych, umożliwiając dynamiczną regulację. Rezultatem jest wzrost wydajności z 85% do 96% w porównaniu z walcowniami konwencjonalnymi oraz redukcja zużycia energii o 20% dzięki zoptymalizowanym cyklom nagrzewania.
Ale nie wierzcie mi na słowo. Pozwólcie, że podzielę się kilkoma historiami klientów, które ilustrują rzeczywisty wpływ. Po pierwsze, mamy przypadek norweskiego dostawcy sprzętu dla przemysłu naftowego i gazowego, Norse Flow Solutions. Firma zmagała się z rurami Inconel 625 do podmorskich przewodów sterujących. Ich poprzedni dostawca miał wskaźnik odrzutów na poziomie 15% z powodu wad powierzchniowych. Po zainstalowaniu przemysłowej młynarki do rur Foshan Jopar wskaźnik odrzutów spadł do 1,2%, a wydajność produkcji wzrosła o 30%. Kierownik zakładu, Erik Larsen, powiedział: „Ta młynarka zwróciła się w ciągu 14 miesięcy. Jej spójność jest niezrównana – odkąd zaczęliśmy jej używać, nie zaobserwowaliśmy ani jednego odrzutu z powodu segregacji”.
Inny przypadek dotyczy niemieckiej fabryki chemicznej Bayer MaterialScience, która potrzebowała rur z Inconelu 600 do nowej linii produkcyjnej kwasu octowego. Obowiązywał ścisły wymóg tolerancji grubości ścianek ±0,1 mm. Dzięki naszej walcarce osiągnęli konsekwentnie tolerancję ±0,05 mm. Kierownik projektu, dr Sabine Weber, zauważyła: „Precyzja tej walcarki pozwoliła nam zmniejszyć grubość ścianek rur o 12% bez uszczerbku dla bezpieczeństwa, oszczędzając nam 250 000 euro na samych kosztach materiałów”.
Trzeci przypadek japońskiej firmy energetycznej, Kansai Electric Power, dotyczył rur z Inconelu 690 do systemu chłodzenia reaktora jądrowego. Wymagały one bardzo drobnego uziarnienia, rzędu ASTM 5 lub mniejszego. Piec do obróbki cieplnej w naszej walcowni zapewnił precyzyjne wyżarzanie, a rury przeszły wszystkie testy ultradźwiękowe i wiroprądowe z zerowym wynikiem. Kierownik ds. zapewnienia jakości, Toshio Tanaka, skomentował: „Byliśmy sceptyczni co do chińskiego producenta, ale dane mówią same za siebie. Jednorodność uziarnienia była lepsza niż u naszego poprzedniego japońskiego dostawcy”.
Po czwarte, amerykański producent Titanium Industries, Inc. wykorzystał naszą walcownię do produkcji rur z Inconelu 718 do układów hydraulicznych w przemyśle lotniczym. Zależało im na wysokim stosunku wytrzymałości do masy i doskonałej odporności na zmęczenie. Kontrolowany proces walcowania w naszej walcowni zaowocował 15% wzrostem granicy plastyczności w porównaniu z obróbką konwencjonalną. James O'Connor, starszy metalurg, powiedział: „Właściwości mechaniczne przerosły nasze oczekiwania. Złożyliśmy już drugie zamówienie na większą walcownię”.
Po piąte, kanadyjska firma górnicza Vale Canada potrzebowała rur Inconel 825 do rurociągu szlamowego w silnie korozyjnym środowisku. Mieli problemy z erozją i korozją, ale po przejściu na rury produkowane w naszej kopalni, żywotność rur wydłużyła się z 18 miesięcy do 5 lat. Kierownik ds. utrzymania ruchu, Pierre Dubois, powiedział: „Wykończenie powierzchni jest tak gładkie, że zgorzelina nie przylega łatwo. To przełom dla naszej działalności”.
These cases highlight the versatility of our industrial pipe mill across various industries: oil and gas, chemical, power generation, aerospace, and mining. In terms of applications, the mill is ideal for producing pipes for heat exchangers, condensers, reactor vessels, and process lines that handle corrosive fluids at high temperatures. We have established partnerships with leading engineering firms like Bechtel, TechnipFMC, and Saipem, who specify our equipment in their procurement guidelines. These companies trust our mills because they meet the stringent requirements of API, ASTM, and ASME standards.
Now, let's address some frequently asked questions from engineers and procurement managers in Europe and North America.
Q1: What is the maximum wall thickness you can achieve with your Inconel alloy industrial pipe mill? A: Our mill can produce pipes with wall thickness up to 50 mm, depending on the outer diameter. For example, we can achieve a wall thickness of 50 mm for an OD of 300 mm, with a tolerance of ±0.1 mm. This is due to our high-torque mandrel mill that ensures uniform deformation even in thick sections.
Q2: How do you ensure the metallurgical integrity of the pipes, especially regarding carbide precipitation? A: We control the cooling rate after solution annealing at a critical rate of 50°C/min between 800°C and 400°C, which prevents chromium carbide precipitation at grain boundaries. Our inline furnace has a rapid cooling section that uses a nitrogen jet to achieve this rate consistently, ensuring the pipes meet the requirements of ASTM B167 for corrosion resistance.
Q3: What is the typical lead time for a complete mill installation? A: For a standard line, the lead time is 12-14 months from order to commissioning. This includes design, fabrication, assembly, and on-site installation. We also offer a fast-track option for an additional fee, which can reduce the lead time to 9 months.
Q4: Can you integrate the mill with our existing automation systems? A: Absolutely. Our mill's control system uses open architecture protocols like OPC-UA and Modbus TCP, allowing easy integration with your existing MES or ERP systems. We provide full documentation and remote support for integration.
Q5: What after-sales support do you offer? A: We offer a comprehensive support package that includes a 24-month warranty, on-site training for your operators, and a remote monitoring service. Our engineers are available for video calls 24/7 to troubleshoot any issues. Additionally, we stock critical spare parts for immediate dispatch.
Podsumowując, przemysłowa walcownia rur ze stopu Inconel firmy Foshan Jopar Machinery Co., Ltd to nie tylko urządzenie; to strategiczna inwestycja, która eliminuje typowe pułapki związane z obróbką stopów. Problemy segregacji, utwardzania zgniotowego i niespójności obróbki cieplnej są systematycznie rozwiązywane, co przekłada się na wyższą wydajność, niższy wskaźnik braków i znaczne oszczędności kosztów. Jak wynika z analiz przypadków, firmy na całym świecie osiągnęły zwrot z inwestycji w czasie krótszym niż dwa lata. Jeśli poważnie myślisz o produkcji wysokiej jakości rur z Inconel, zachęcam do kontaktu z naszym zespołem ds. sprzedaży w celu uzyskania szczegółowego dokumentu technicznego zawierającego pełną specyfikację i dane dotyczące wydajności. Możesz również zamówić wirtualną demonstrację systemu sterowania walcowni. Nie pozwól, aby kolejna partia rur uległa awarii — zrób krok w kierunku niezawodnej, wydajnej i rentownej produkcji.